 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC-rørekstrudering: Hvorfor betyr lavt dreiemoment ikke høy kvalitet?
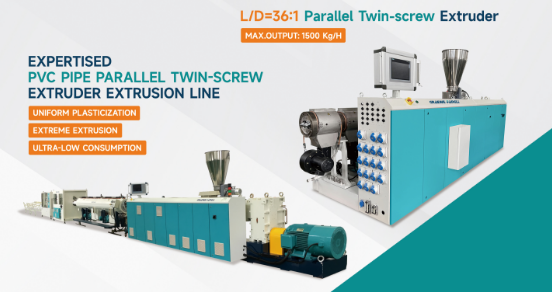
Ningbo Fangli Technology Co., Ltd.er enprodusent av mekanisk utstyrmed over 30 års erfaringplastrør ekstruderingsutstyr, nytt miljøvern og nytt materialutstyr. Siden etableringen har Fangli blitt utviklet basert på brukernes krav. Gjennom kontinuerlig forbedring, uavhengig FoU på kjerneteknologien og fordøyelse og absorpsjon av avansert teknologi og andre midler, har vi utvikletPVC-rørekstruderingslinje, PP-R rørekstruderingslinje, PE vannforsyning / gassrør ekstruderingslinje, som ble anbefalt av det kinesiske byggedepartementet for å erstatte importerte produkter. Vi har fått tittelen "Førsteklasses merkevare i Zhejiang-provinsen".
I PVC-rørekstruderingsprosessen tilskrives mange prosessavvik ofte feilaktigutilstrekkelig smøring. Når dreiemomentet øker, smeltestrømmen blir ustabil, eller røroverflaten blir ru, er den umiddelbare reaksjonen i mange fabrikker å tilsette mer smøremiddel. På kort sikt faller dreiemomentet, materialflyten forbedres, og produksjonslinjen går jevnere, noe som fører til den enkle konklusjonen at problemet er løst.
Excessive lubrication is usually not intentional but rather develops gradually through repeated process adjustments. Når produksjonslinjen møter trykksvingninger, grove overflater, sporadiske materialstopp, dårlig sammensmelting eller økt ekstruderingsbelastning, har operatører en tendens til å tilsette smøremiddel gradvis. Den første produksjonen blir faktisk jevnere. However, when the lubricating effect becomes too strong, resin particles tend to slip excessively within the barrel before being fully melted. This leads to a decreased melting rate, reduced melt cohesion, unstable plasticization, and a consequently narrower processing window. Since the equipment still appears to run smoothly, such issues are often difficult to detect promptly on the shop floor.
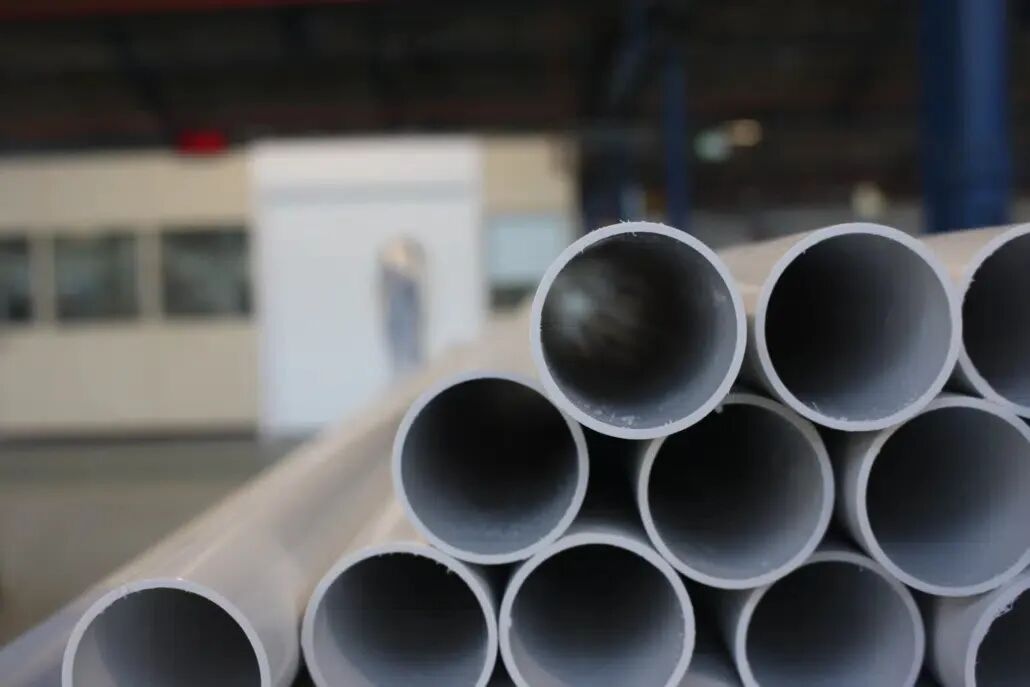
Another common misconception is that "lower torque means better lubrication." In reality, PVC extrusion relies on controlled melting and shearing processes. Overdreven smøring svekker den effektive skjærevirkningen til skruen, noe som resulterer i utilstrekkelig energioverføring for smelting. Selv om materialet flyter lettere, kan dette lett forårsake ufullstendig sammensmelting, matte eller hvitaktige overflater, ustabil vakuumdimensjonering, redusert slagstyrke, svingninger i veggtykkelse, utilstrekkelig sveiselinjestyrke, dimensjonell ustabilitet og formoppbygging – spesielt uttalt under høyhastighets ekstrudering.
For høyt fylte CaCO₃-formuleringer blir dette problemet enda mer fremtredende. Den store mengden fyllstoff svekker den effektive bindingen mellom harpikspartikler, mens for mye smøremiddel reduserer smelteeffektiviteten ytterligere. Dette resulterer i langsommere plastisering, smeltetrykksvingninger, redusert smeltestyrke, sprø mekaniske egenskaper og redusert prosesseringskonsistens over forskjellige skift. Noen fabrikker, i et forsøk på å forbedre flytbarheten, fortsetter å tilføre mer smøremiddel, og utilsiktet skyver formuleringen lenger bort fra den optimale prosessbalansen. Dette er en vesentlig årsak til at mange høyt fylte PVC-rørformuleringer, selv om de er enkle å starte opp, sliter med å opprettholde en langsiktig stabil produksjon.
Therefore, lubrication cannot be evaluated in isolation from the entire processing system. Effektiviteten påvirkes i fellesskap av flere faktorer, inkludert fyllstoffinnhold, ACR, CPE, stabilisatorsystem, skruegeometri, ekstruderingshastighet, temperaturprofil og formdesign. The same lubrication scheme that performs well in a low-filler system may trigger inadequate fusion in a highly filled system.
Erfarne prosessorer er ikke opptatt av «hvilket smøremiddel som er sterkest», men heller om «smøresystemet opprettholder den optimale fusjonsbalansen». An excellent PVC formulation does not pursue the lowest possible torque; instead, it aims for the best balance among fusion quality, melt flow, processing stability, and mechanical properties. In actual production, low torque is merely a process indicator, not a quality indicator. The true objective is always stable fusion, stable dimensions, stable surface quality, and long-term consistent production. After all, a formulation that appears to offer better flowability today may very well become the source of quality complaints tomorrow.
Hvis du trenger mer informasjon,Ningbo Fangli Technology Co., Ltd.ønsker deg velkommen til å kontakte for en detaljert forespørsel, vi vil gi deg profesjonell teknisk veiledning eller forslag til utstyrsanskaffelser.
Send forespørsel
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring