 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Vanlige misoppfatninger om dobbeltskrueekstrudere: bryte tradisjonelle oppfatninger for å optimalisere ekstruderingsprosesser
Ningbo Fangli Technology Co., Ltd.er enprodusent av mekanisk utstyrmed nesten 30 års erfaring medplastrør ekstruderingsutstyr, nytt miljøvern og nytt materialutstyr. Siden etableringen har Fangli blitt utviklet basert på brukernes krav. Gjennom kontinuerlig forbedring, uavhengig FoU på kjerneteknologien og fordøyelse og absorpsjon av avansert teknologi og andre midler, har vi utvikletPVC-rørekstruderingslinje, PP-R rørekstruderingslinje, PE vannforsyning / gassrør ekstruderingslinje, som ble anbefalt av det kinesiske byggedepartementet for å erstatte importerte produkter. Vi har fått tittelen "Førsteklasses merkevare i Zhejiang-provinsen".
I plastblandingsindustrien er nesten hver plastdel avhengig av den sofistikerte behandlingen av polymerformuleringer avdobbeltskrue ekstrudere(TSE). Med sine utmerkede blandeegenskaper, høye produksjonseffektivitet og overlegne produktkonsistens,dobbeltskrue ekstruderehar blitt de ubestridte lederne innen kontinuerlig sammensetning.
Til tross for at denne teknologien har vært utviklet i over et århundre, har mange utøvere fortsatt misoppfatninger om dens kjerneprinsipper, noe som fører til avvik under kapasitetsutvidelse eller faktisk produksjon. I dag skal vi grundig analysere de 5 mest vanlige misoppfatningene om dobbeltskrueekstrudere.
Misforståelse 1: Twin-Screw Performance er ekstremt følsom for slitasje
Mange tror at når skruene slites, vil maskinens ytelse synke kraftig. Realiteten er: Ekstrudere med to skruer er generelt mindre følsomme for slitasje enn enkeltskrue ekstrudere.
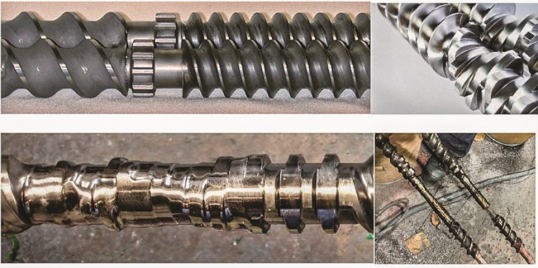
Skruen trenger ikke nødvendigvis å være like uberørt og skinnende som det øverste bildet; men det kan absolutt ikke tillates å bæres i den grad som er vist på det nederste bildet. (Bildekilde: Leistritz)
- Positiv formidlingsfordel:Samroterende tvillingskruer har en unik selvavvisende effekt. De motsatte overflatehastighetene i inngrepssonen gir en sterkere positiv transportevne enn enkeltskruer.
- Stor toleranse for slitasje:I prosesser med to skruer kan skrueelementer eller tønneforinger vanligvis fortsatt fungere skikkelig selv med en diameterslitasje på 3-5 %. Dette er fordi vi uavhengig kan justere skruehastigheten for å kompensere for økte klaringer. I motsetning til dette er slitasjegrensen for enkeltskruer vanligvis bare 1-2 %.
- Lave lokale erstatningskostnader:Twin-skruer bruker en modulær byggeklossdesign. Slitasje er ofte konsentrert i områder med høy skjærkraft og trykk (omtrent 25-30 % av den totale lengden), så vedlikehold krever kun å erstatte de spesifikke komponentene.
Eksperttips:Skruer krever vanligvis utskifting fire ganger oftere enn fat. Dette er fordi skruespissene konstant er i kontakt med materialet, mens tønneoverflaten bare berører spesifikke elementer omtrent 25 % av tiden.
Misforståelse 2: En ventilstopper kan løse alle ventilasjonsproblemer
Når "ventilasjonsflom" oppstår ved ventilasjonsåpningen, legger mange instinktivt til en ventilstopper. Imidlertid fungerer dette ofte bare som et "plaster" som maskerer problemet og kan til og med komplisere systemet unødvendig.
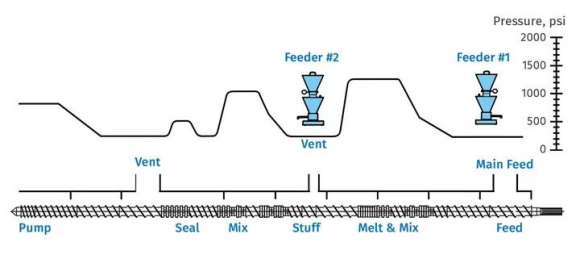
Ideell skruedesign som sikrer null trykk ved ventilasjons- og nedstrøms matepunkter
- Design er nøkkelen: Hvis skruedesignet er utilstrekkelig eller det er alvorlig mottrykk i pumpeseksjonen, vil smelten strømme direkte inn i ventilasjonskolonnen. En ventilstopper kan ikke fundamentalt løse flom forårsaket av dårlig skruedesign.
- Sann hensikt med ventilstopper: Den er egnet for formuleringer som inneholder usmeltede materialer (f.eks. pulverfyllstoffer), og forhindrer at disse faste stoffene samler seg ved ventilasjonsåpningen når de bæres av høyhastighetsdamp.
- Rotårsaksanalyse: Hvis en normalt fungerende ventil plutselig begynner å oversvømmes, bør prioritet gis til å kontrollere skrue-/tønneslitasje, feil i kjølesystemet, blokkering av skjermpakningen eller høyt dysetrykk, i stedet for å stole på en ventilasjonsstopper.
Misforståelse 3: Forventer en ett-trinns lineær oppskalering fra laboratorium til produksjonslinje
"Formuleringen fungerte i laboratoriet, så den vil helt sikkert fungere på produksjonslinjen." Denne antakelsen slår ofte feil i praksis.
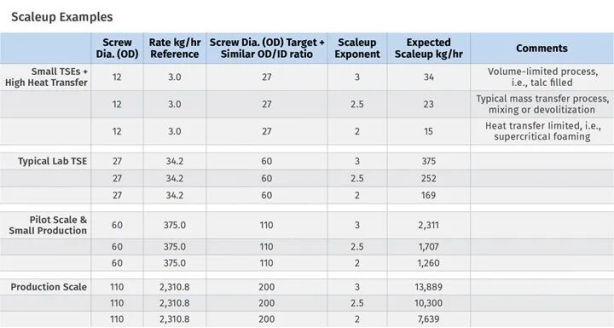
- Kompleksitet av grensebetingelser: Oppskalering for produksjon involverer flere "grensebetingelser" inkludert fritt volum, varmeoverføring (smeltetemperaturkontroll), masseoverføring (blanding og devolatilisering) og dreiemomentbegrensninger.
- Ikke-lineær oppskalering: Volumbegrensede prosesser skaleres med terningen av skruens diameter (D³), mens varmeoverføringsbegrensede prosesser skaleres med kvadratet (D²). Forskjellen mellom disse er betydelig.
- Tommelfingerregel: Gjennomstrømningen til en lab- eller pilotskalalinje bør ikke være mindre enn 1/10 av målproduksjonsgjennomstrømningen. Hvis gapet er større, reduseres påliteligheten til oppskaleringsberegninger betydelig.
Misforståelse 4: Ekstrudere med to skruer er ikke egnet for væskeinjeksjon
Det er fullt mulig å oppnå væskeinjeksjonsnivåer i kommersiell skala som overstiger 70 %.
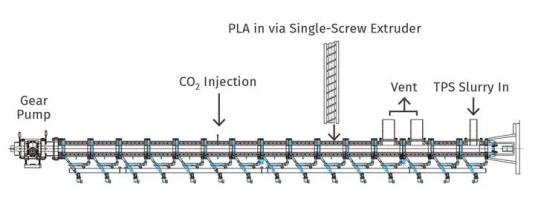
Optimalisert design med to skruer som integrerer smelting, blanding, superkritisk CO₂-injeksjon, kjøling og pumpeseksjoner
- Nøkkelfaktorer: Kjernen i vellykket injeksjon ligger i viskositeten til væsken og dens løselighet i polymeren.
- Diverse utstyr: Injeksjonssystemer som girpumper, stempelpumper, peristaltiske pumper eller membranpumper kan velges basert på væskekarakteristikker.
- Trinnvis injeksjonsteknikk: For flytende formuleringer med høy prosentandel (f.eks. >70%), er nøkkelen gradvis, trinnvis injeksjon for å forhindre at væske samles i skruekanalene.
- Superkritiske applikasjoner: Moderne tvillingskrueteknologi kan stabilt injisere superkritiske væsker for skumdannelse, devolatilisering eller assistert plastisering.
Misforståelse 5: Spesifikt dreiemoment (eller momenttetthet) er den eneste dreiemomentindikatoren
Når man evaluerer ekstruderens ytelse, blir "Spesifikt Torque" (ST, også kjent som Torque Density, TD) ofte diskutert.
Samme spesifikke dreiemoment, men forskjellige OD/ID-forhold resulterer i vidt forskjellige ledige volumer og prosesseringsegenskaper
- Definisjonsbegrensning: Formelen for spesifikt dreiemoment er ST = Md / a³, der Md er maksimalt dreiemoment per aksel, og a er senteravstanden.
- Overser volum: Denne beregningen reflekterer ikke skruens frie volum (FV). Fritt volum avhenger av skruens ytre-til-innvendige diameterforhold (OD/ID) og påvirker direkte materialgjennomstrømningen.
- Omfattende evaluering: Ved valg av utstyr må man finne den optimale balansen mellom momentkapasitet og tilgjengelig skruevolum.
Å forstå den grunnleggende logikken i dobbeltskrueblanding og unngå disse vanlige kognitive fellene er det første skrittet mot å forbedre produksjonskvalitet og effektivitet.
Hvis du trenger mer informasjon,Ningbo Fangli Technology Co., Ltd.ønsker deg velkommen til å kontakte for en detaljert forespørsel, vi vil gi deg profesjonell teknisk veiledning eller forslag til utstyrsanskaffelser.
Send forespørsel
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring